
立式刀片粉碎机依靠动刀、定刀之间的剪切作用打碎物料,和锤片式撞击粉碎不一样,它更擅长切断秸秆、菌渣这类长纤维物料,粉碎细度直接影响后续造粒的成粒效果。很多加工厂出现颗粒断裂、粉化、返料偏高的问题,大多是细度调节不到位,掌握调节技巧,才能稳定产出适配造粒工序的粉料。
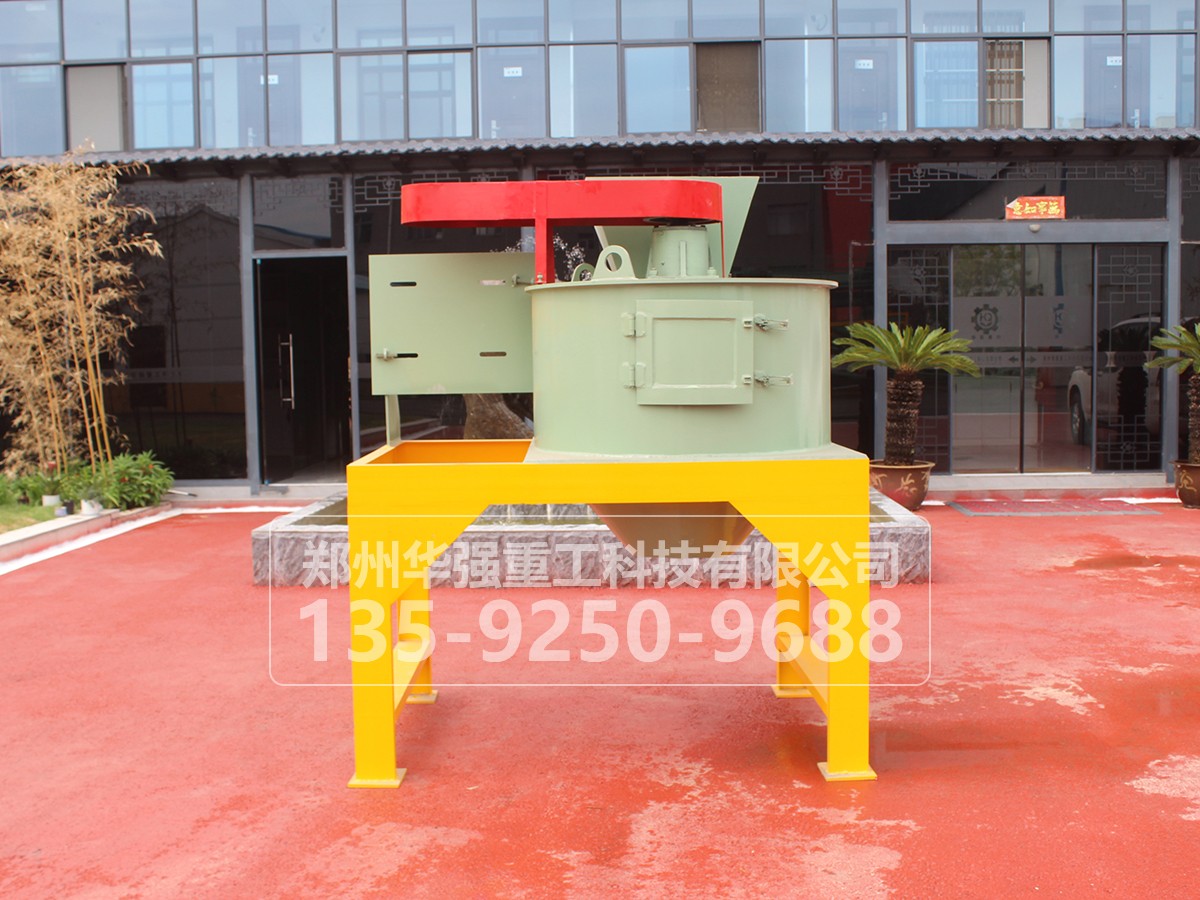
立式刀片粉碎机物料从上部进料口进入粉碎腔,多层刀片随主轴高速旋转,配合腔体内壁固定定刀完成剪切撕裂。达到粒径要求的粉料穿过底部筛网排出,粗料继续在腔内循环切割。刀片剪切的优势是纤维切断整齐,很少出现长条丝状物穿插在粉料里,减少造粒时颗粒被纤维割裂的情况。
不同造粒工艺,对应的目标细度有明显区别。圆盘、转鼓湿法造粒,粉料细度控制在 1~2 毫米,足够的细粉让物料加水之后团聚顺畅,圆球成型更好;液压对辊挤压造粒要求更高,尽量控制在 1 毫米以内,粉料贴合紧密,挤压成型后的扁粒紧实,不容易一碰就散。如果粉料偏粗,颗粒之间粘结点少,成型困难;粉碎过细,粉尘增多,湿法造粒还容易粘筒结块。
筛网是细度调节很核心的配件,更换不同孔径筛网就能快速切换粒度。筛网孔径越小,出料越细,产量也会随之下降;孔径加大,出料变粗、产能更高。筛网出现破损、变形之后,粗料会不经充分切割直接漏出,造成粉料粗细不均,要定期检查更换。无筛网款立式刀片粉碎机,依靠调节动刀与定刀间隙控制细度,间隙调小,物料停留切割时间变长,粉料更细;加大间隙,物料快速排出,粒度偏粗。
进料速度也是稳定细度不可忽视的一环。优先采用变频螺旋喂料,匀速送料,不要忽多忽少。进料过多,物料在粉碎腔内堆积,刀片来不及充分剪切就排出,粉料偏粗;进料太少,空转时间变长,刀片磨损速度加快。生产时观察电机电流,维持在额定电流的 80%~90% 比较合适,一旦电流持续走高,及时降低进料量,防止电机过载。
原料预处理可以减少细度波动。发酵后的物料含水率控制在 25%~35%,水分过高,物料粘性大,容易糊在刀片、筛网表面,剪切效果变差;水分过低粉尘量大,损耗上升。长纤维原料尽量提前切段,石块、铁丝等硬物提前剔除,硬物会打坏刀片,造成粉碎间隙变大,出料突然变粗。
日常保养同样关系细度稳定。刀片用久之后刃口变钝,剪切能力下降,出料会慢慢变粗,需要成套更换刀片。每次停机,清理粘附在刀片、筛网上的积料硬块,硬块会改变物料切割路径,导致粒度忽粗忽细。
综合来看,立式刀片粉碎机依靠剪切方式细化物料,造粒前细度调节,优先根据造粒机型选定目标粒度,搭配筛网、刀隙、进料速度协同调试,再配合原料水分管控。做好粉碎环节的精细化控制,既能提升成粒率、降低返料,又能减少造粒主机磨损,整条有机肥生产线运行更加稳定。


 135-9250-9688

 点击咨询
