
鸡粪制肥项目的工艺顺序,核心就一句话:鲜鸡粪先脱水、先发酵、后造粒、湿法造粒才上烘干。把"烘干"理解成前道干化不是不行,但能耗账和腐熟质量都不如"发酵优先"路线。鸡粪含水 70%~80%、碳氮比低、臭味重,工艺选错,后面不是烧苗就是粘机。
鲜鸡粪 → 固液分离/螺旋脱水(含水 70%~80% 降到 55%~60%)→ 配辅料(秸秆粉、稻壳、菌渣,调 C/N 到 25:1~30:1)→ 槽式翻抛/发酵罐好氧发酵(55~70℃ 维持 5~7 天以上,总周期 15~25 天)→ 陈化 5~7 天 → 半湿粉碎 → 配料搅拌(加 N/P/K、中微肥、菌剂)→ 造粒 → 烘干冷却(湿法造粒才需要)→ 筛分 → 包膜 → 包装。
发酵是硬门槛:不彻底腐熟,寄生虫卵和病原菌灭不净,拿不到肥料登记,施用到地里还会烧苗。
前道烘干(鲜粪直接烘):只适合做干粪粉或燃料。鸡粪细纤维遇高温易焦化、蛋白变性、臭气更难收,且 70% 的水靠热风烘掉,能耗极高,一般不作为商品有机肥主路线。
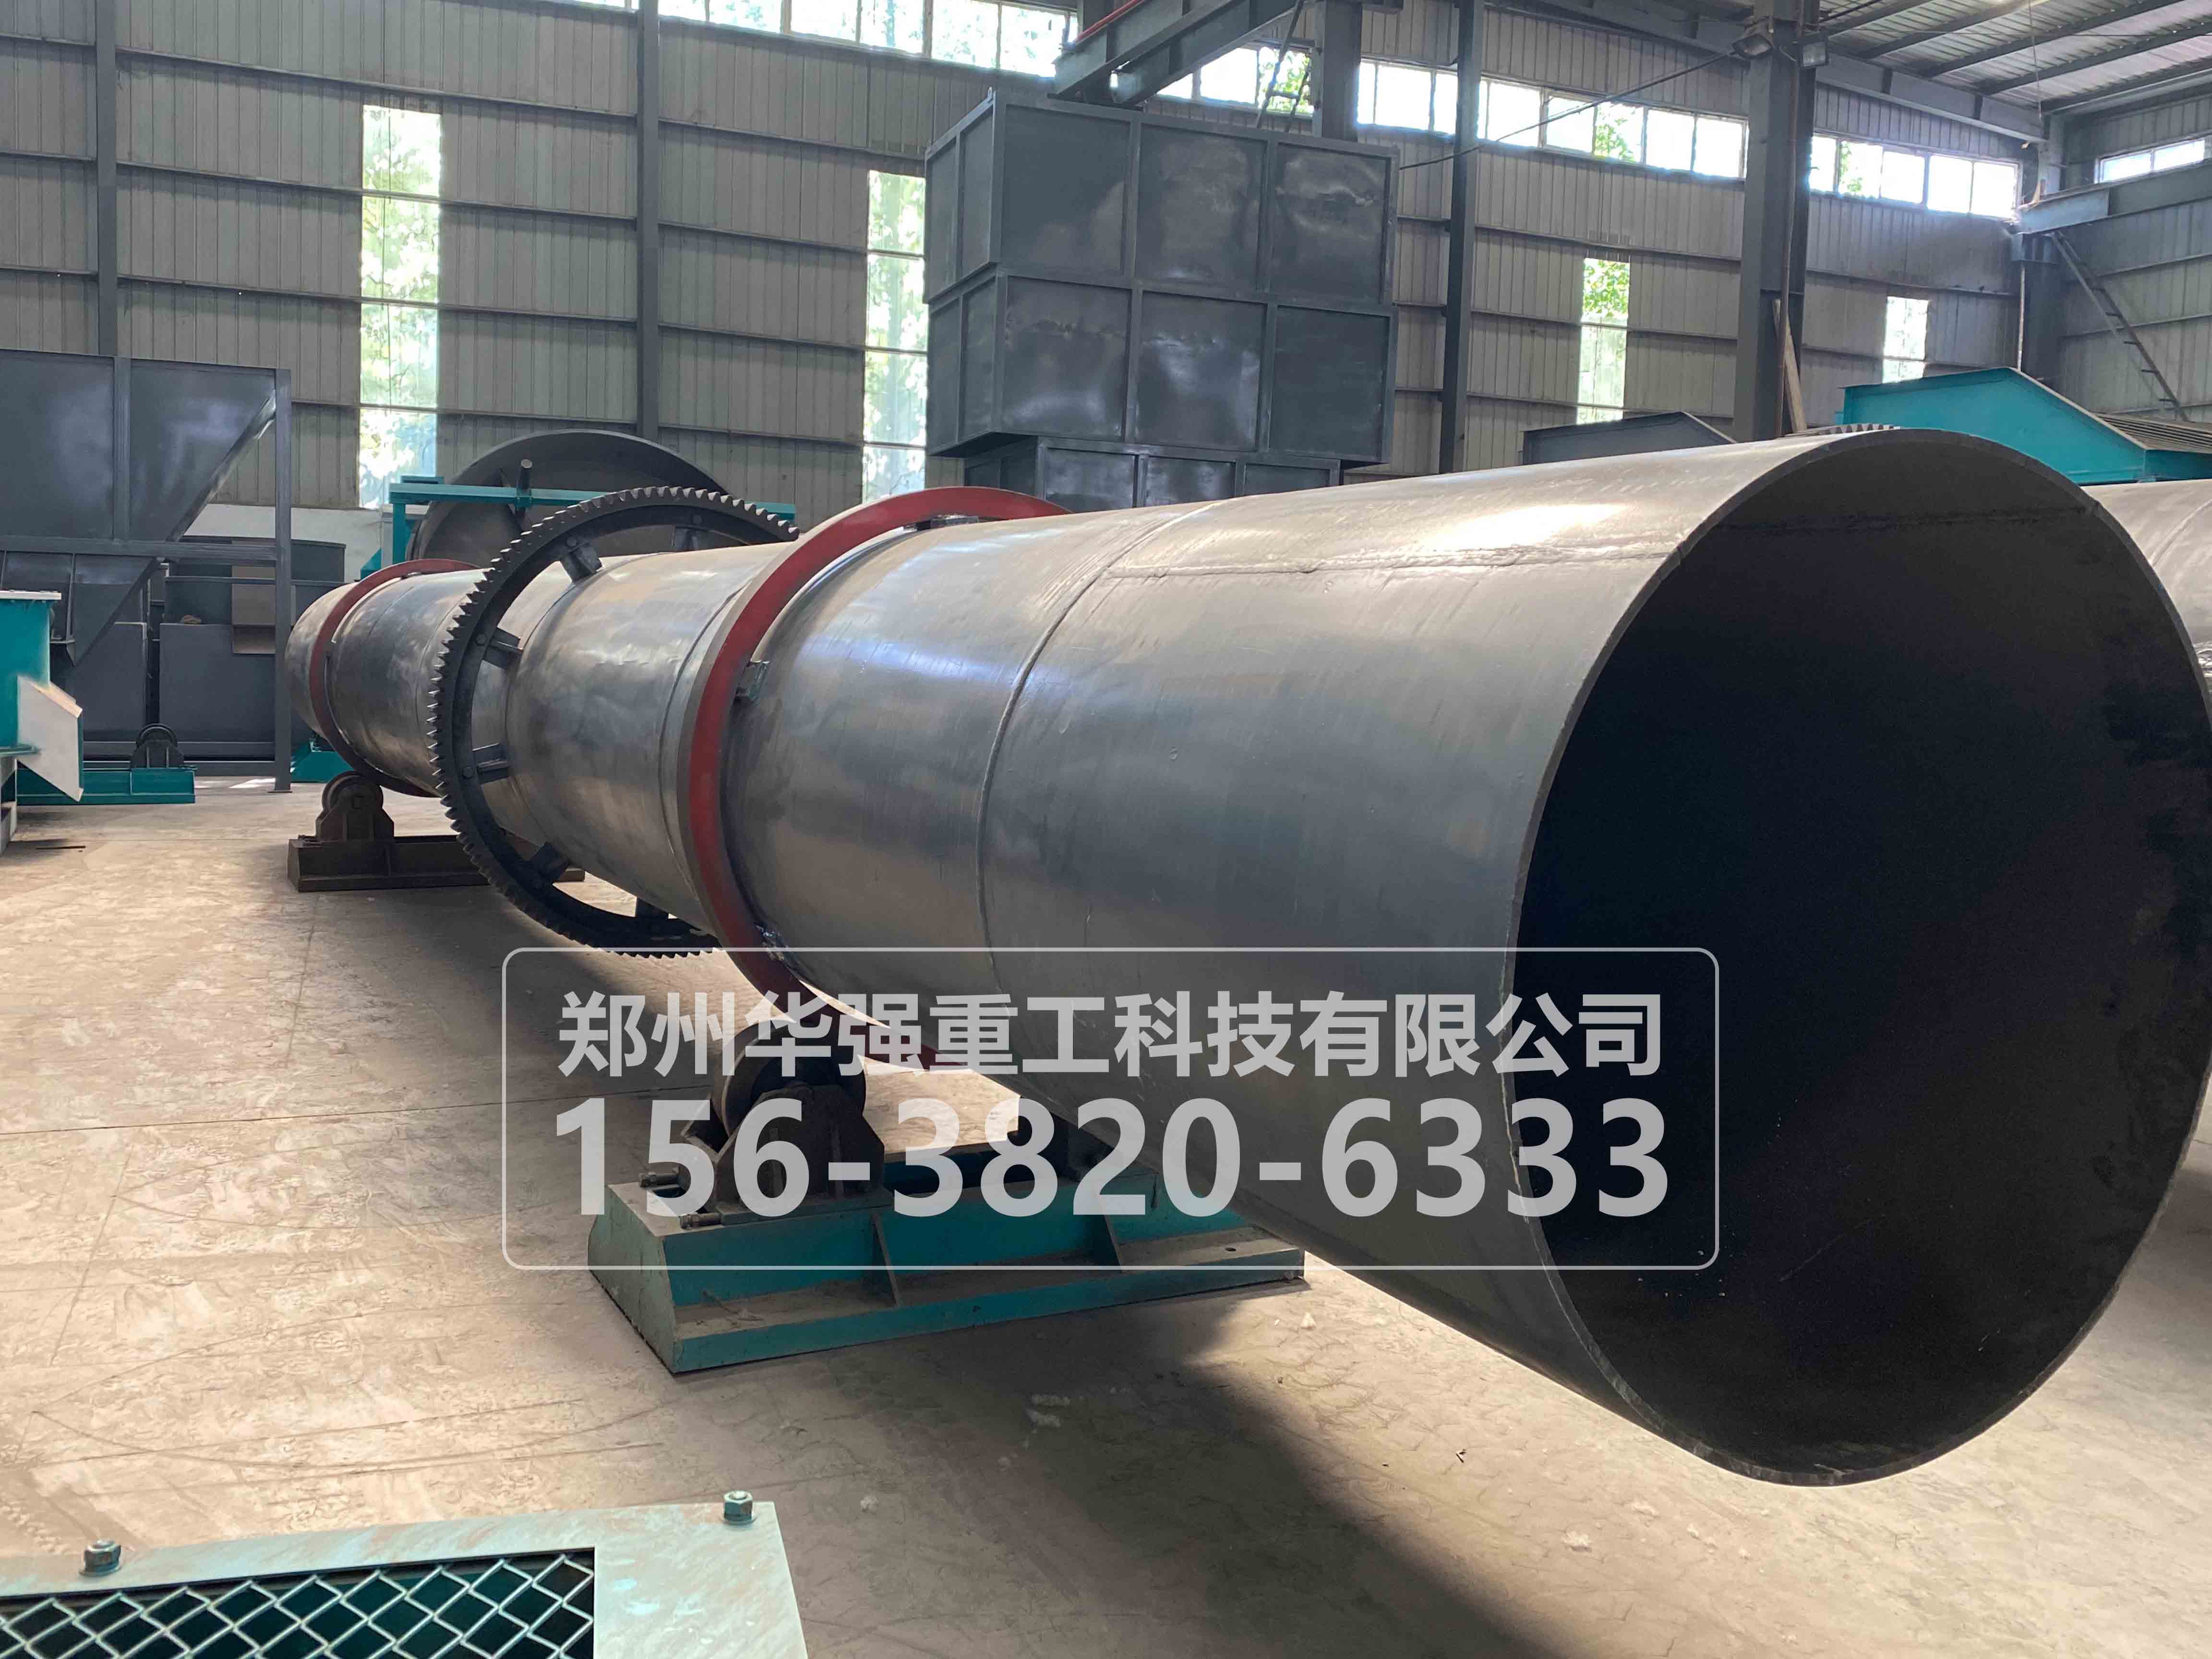
后道烘干(造粒后烘):湿法造粒(圆盘/转鼓/搅齿)出粒含水 25%~30%,必须逆流低温烘干把水分压到 ≤12%~15%,再冷却防结块。这是颗粒肥标准动作,但烘干是整线电耗和燃料成本大头。
免烘干路线:对辊挤压、双模挤压属干法常温造粒,发酵后物料含水控到 35% 以内直接挤,省掉烘干冷却工段,投资低、活菌损失小,适合中小规模或生物有机肥。
圆盘造粒:盘径 φ2.2~3.0m,成球率 85%~90%,颗粒圆、投资低,适合年产 1~3 万吨、商品球肥。
转鼓造粒:时产大、连续性强,适合 5 万吨以上连续线,但必须配烘干冷却,返料比高。
搅齿/转鼓搅齿二合一:对高湿有机料适应性强,原料波动大时更稳。
对辊/双模挤压:免烘干、低能耗,柱状或挤圆后抛圆,适合高纤维、生物菌肥、控成本项目。
槽式翻抛:连续生产、翻堆均匀,配生物除臭塔,中大型场**。
发酵罐(密闭):周期 5~7 天,臭气集中处理,环保严、用地紧的城区周边项目合适,投资高。
条垛/履带翻堆:起步成本低,适合合作社、粉状肥或前期试产。
脱水不到位就发酵:含水超 65% 堆体厌氧发臭、升温失败。先螺旋脱水+辅料调湿,手捏成团、指缝不滴水再进槽。
造粒前含水没控住:湿法造粒进盘物料含水建议 38%~42%,超 1% 成球率掉一截。发酵陈化后先测水,再决定要不要二次通风或轻烘。
除臭和除尘后置补丁:翻抛工段臭气**浓,等造粒完再补除臭基本来不及。发酵段直接配生物滤池/喷淋+脉冲除尘,环评才稳。
自用/周边卖(1~3 万吨):脱水+槽式发酵+半湿粉碎+对辊造粒(免烘)+筛分包装,粉状可再砍造粒段,回本极快。
商品颗粒肥(3~10 万吨):脱水+槽式发酵+圆盘/转鼓造粒+低温烘干+冷却+筛分包膜,走经销商渠道。
品牌化/政府项目(10 万吨+):密闭发酵罐+自动配料+搅齿造粒+余热回收烘干+在线质控,环保和一致性优先。
小结:鸡粪制肥不是"烘干+发酵+造粒"简单叠加,而是"先脱水发酵熟化、再按产品形态选造粒、湿法才配烘干"。把含水率、腐熟度、除臭点、造粒路线四件事在前端定死,整线能耗和成品率才不会失控。


 135-9250-9688

 点击咨询
