
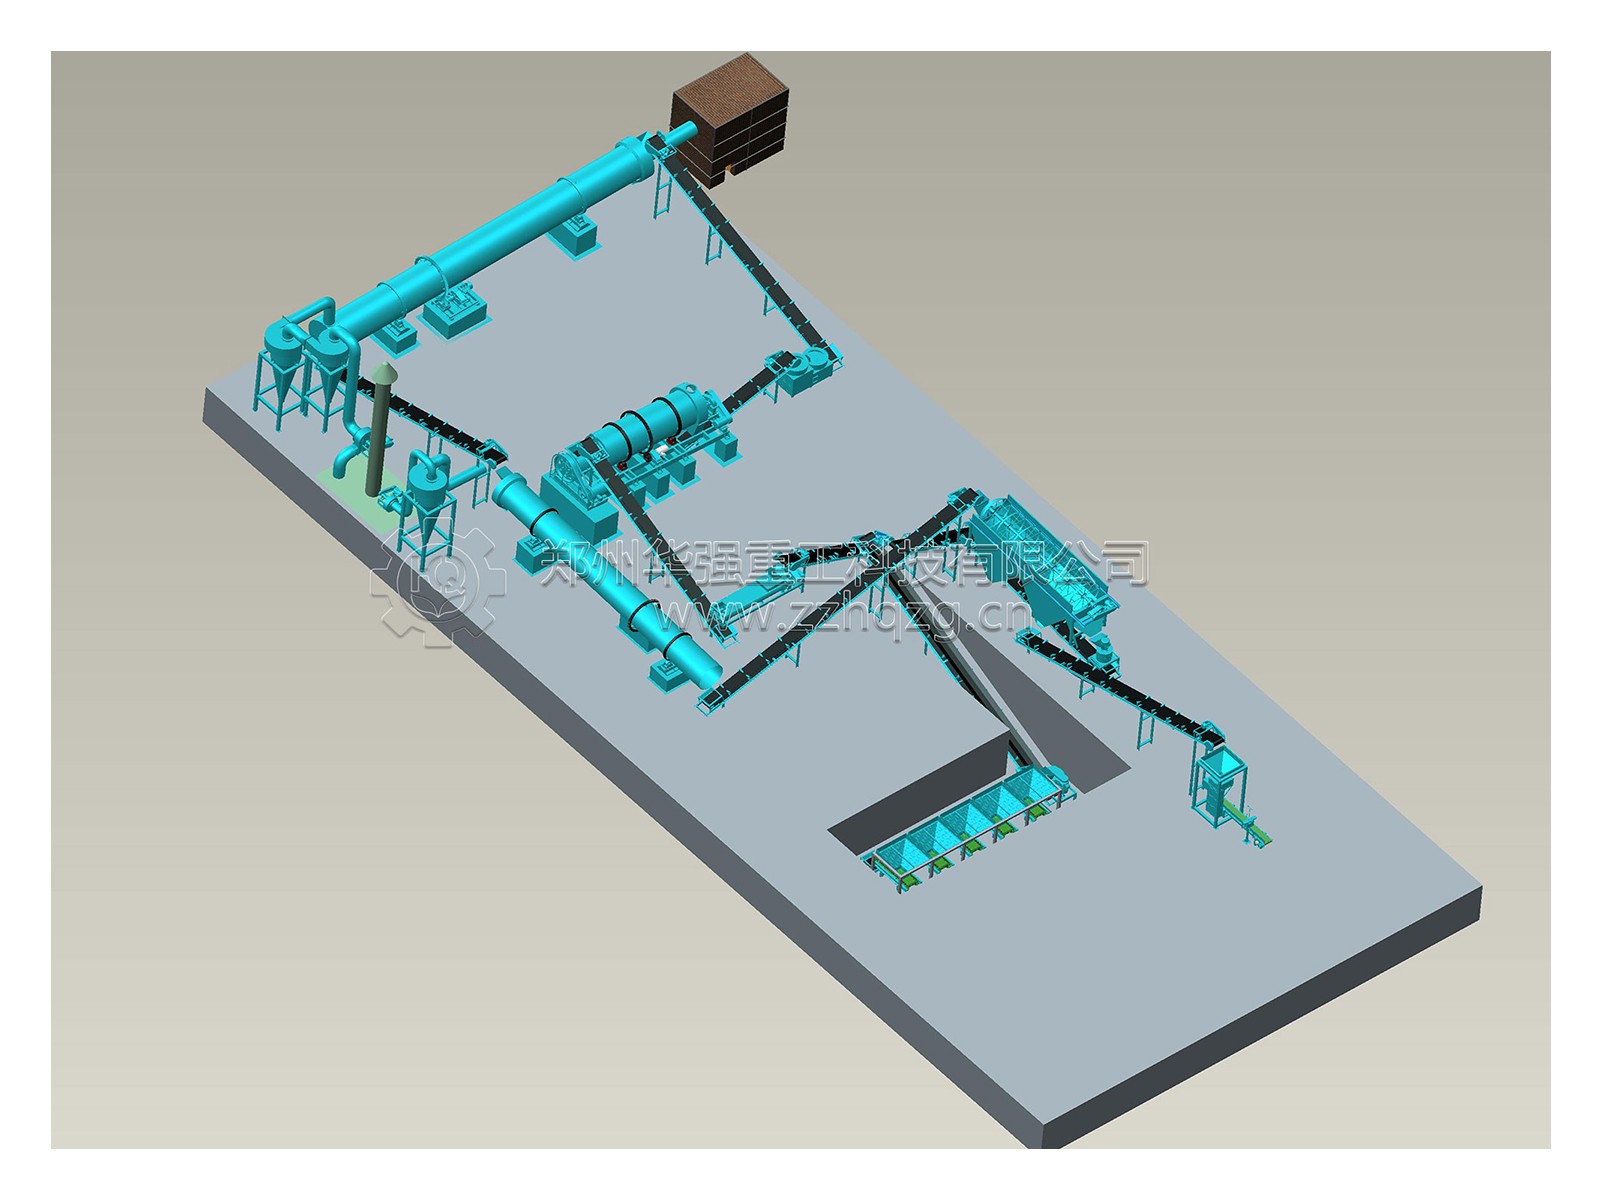
多肽尿素肥生产线核心工艺流程,以聚天冬氨酸等多肽活性物质与尿素体系的均匀螯合为核心,全程分为5个标准化工序,可适配传统尿素厂技改或全新生产线落地,成品肥料利用率比普通尿素提升30%以上。
原料精准预处理工序
基础原料准备:将普通尿素颗粒/熔融尿素作为基底原料,提前备好聚天冬氨酸(多肽核心助剂)、中微量元素、植物生长活性因子等辅料,所有原料杂质含量控制在0.5%以内。
计量精准配比:通过全自动失重式配料系统,按配方精准计量各组分,聚天冬氨酸添加量严格控制在0.3%-0.5%区间,既保证螯合活性,又避免过量增加生产成本。
均质预混合:将配好的原料送入双螺带卧式搅拌机,混合3-5分钟,物料均匀度变异系数≤5%,完全避免多肽助剂局部偏析,为后续螯合反应打好基础。
核心多肽螯合反应工序
这是整条生产线的核心差异化环节,直接决定多肽活性留存率:
低温螯合反应:将预混物料送入专用螯合反应器,在40-60℃低温常压环境下,通过低速搅拌让聚天冬氨酸的羧基、氨基与尿素分子、中微量元素充分发生配位反应,形成稳定的多肽螯合态养分。
活性物质融合:同步加入植物生长活性因子,全程反应时间控制在8-12分钟,多肽活性留存率可达95%以上,完全不会出现高温失活问题。
在线成分校验:通过在线近红外检测仪实时监测螯合反应完成度,不合格物料自动回流重新反应,确保每一批次物料螯合率稳定达标。
成型造粒工序
根据产线基础条件可选择两种主流工艺:
传统尿素厂熔融喷浆造粒工艺:将螯合后的物料送入高塔造粒机,通过120-130℃熔融喷浆造粒,颗粒成型均匀圆润,抗压强度≥12N,全程停留时间短,多肽活性损失率控制在5%以内。
新建厂常温挤压造粒工艺:采用对辊挤压造粒机,在常温下直接将混合物料压制成型,无需熔融加热,完全零活性损失,投资仅为高塔工艺的60%,适配中小规模产能落地。
后处理稳定化工序
常温风冷固化:刚产出的颗粒送入逆流式冷却机,用常温风快速将颗粒温度降至室温,避免颗粒内部余热导致多肽活性衰减,同时降低颗粒含水率至0.5%以下。
分级筛分整圆:通过滚筒筛+抛圆机组合,筛除细粉和超大颗粒,将颗粒圆整度提升至95%以上,颗粒大小均匀一致,无异形粒、粉化粒。
防结块包膜处理:在颗粒表面均匀喷涂一层微量防结剂,形成0.1mm的保护膜,大幅降低颗粒吸潮结块概率,产品常温储存6个月不板结,货架期大幅延长。
成品自动包装工序
筛分合格的成品颗粒直接送入全自动定量包装机,按40kg/50kg规格精准封袋,全程密闭输送无二次污染,成品完全符合多肽尿素行业标准,可直接入库外运。
这套工艺完全适配河南本地中小化肥厂技改升级需求,年产3万吨的生产线,投资回报周期可控制在18-24个月,产出的多肽尿素能显著提升小麦、玉米等主粮作物的根系活力,增产效果可达10%-20%。


 135-9250-9688

 点击咨询
