
尿素是复合肥、BB肥、水溶肥生产中主要的氮源,但它也是公认很难伺候的粉碎物料——吸湿性强、热敏性高、有一定脆性又有弱腐蚀性。很多车间用普通锤片机或笼式机打尿素,开机不到两小时就出现粘刀、糊筛、产量断崖式下跌,拆开一看锤片上裹着一层硬壳。单轴尿素粉碎机正是针对这一工况专门设计的机型,它解决的核心问题就三件事:不粘刀、不糊筛、连续作业。
问题根源在于尿素的物理特性。尿素熔点约 132℃,但温度超过 80℃ 就会明显软化发黏;其临界相对湿度在 20℃ 时约 80%,30℃ 时降至 72.5% 左右,环境湿度一旦超过这个值,颗粒表面吸湿溶解,干燥后形成晶桥,把颗粒粘成硬块。
普通锤式粉碎机转速高、冲击强,摩擦生热使腔内温度迅速攀升,尿素受热软化后黏附在锤片和筛网上,很快形成"糊腔";粘附层又反过来起到隔热作用,导致温度进一步升高,陷入恶性循环。物料在腔内停留时间越长,吸湿与糊堵越严重,表现为产量骤降、电机负荷飙升、被迫停机清理。
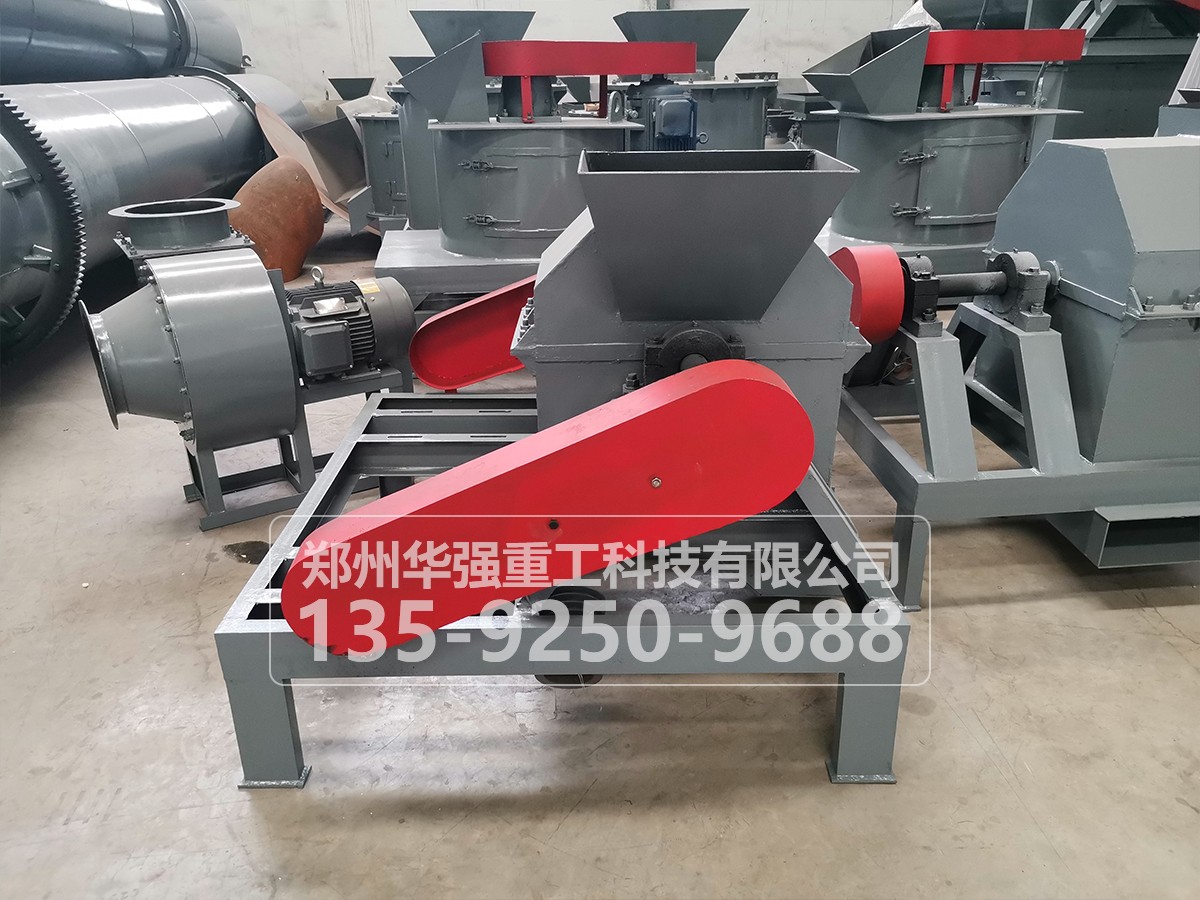
单轴尿素粉碎机的重要防护在材质。粉碎腔内壁不再使用普通碳钢,而是采用镜面抛光的 304 不锈钢,或内衬超高分子量聚乙烯、聚四氟乙烯板材。这些材料表面能极低,类似"不粘锅"原理,尿素细粉无法牢固附着,会随气流即时排出。部分机型还在腔内配置清理刮刀,实时刮除腔壁残留。
第二重在粉碎机理。单轴机摒弃了易产生高温冲击的锤式破碎,转而采用剪切与研磨相结合的方式:单根横向主轴上交错排列经特殊淬火处理的耐磨合金刀片,与凹板、定刀组形成"剪刀式"切割动作,动刀与定刀间隙可精确调整。这种干净利落的切断,而非反复砸碎,大幅减少了热量产生。同时剪切产生的粒形流动性好,不易在出料口架桥。
温度控制是关键。单轴机通常在 1450r/min 附近中低速运转,既保证剪切力又控制温升;配合风冷散热结构,可将粉碎腔温度稳定控制在 40~50℃ 以下,远离尿素软化区间。部分高端机型的主轴设计为空心轴,内部通入循环冷却水,进一步强化降温。
排料环节同样重要。出料口连接脉冲除尘器或引风机,形成持续负压环境——负压气流一方面能加速细粉穿透筛网,防止细粉在腔内滞留,从根本上解决筛网堵孔;另一方面把粉碎产生的热量即时带走。对于极端潮湿的原料,还可拆除传统细筛网,改为"间隙控制+气流分级"模式,彻底消除物理堵筛风险。
单轴结构相比双轴或笼式更为简单稳固,故障点少,占地仅 1~1.4 平方米,无需复杂基建,平放在车间通电即可运行。整机采用全密封设计,密闭腔体配防尘密封件,既阻隔外界潮气进入、防止尿素吸潮二次结块,又降低粉尘外溢与爆炸风险。主轴密封采用迷宫式与填料密封双重保护,杜绝细粉外泄污染轴承。
维护方面,刀片多为对开式设计,单边磨损后可换面或成对更换,无需整体报废;机壳快开式结构便于清理换筛。日常只需每班盘车、清除铁杂、检查除尘;每周紧固刀片螺栓、补充轴承油脂;每月拆检刀片磨损、抽检筛孔尺寸、更换老化密封圈。
一是控制原料含水率,建议控制在 8% 以下,超过 12% 时糊堵风险显著上升;二是均匀进料,切忌一次性猛倒,避免腔内积料与电机过载跳闸;三是控制环境湿度,车间相对湿度宜控制在 60% 以下,原料密封存放,阴雨天气减少连续作业时长。
不粘刀靠"低表面能材质+剪切式破碎",不糊筛靠"中低速控温+负压排料",连续作业靠"单轴简结构+全密封设计"——三者叠加,才是单轴尿素粉碎机区别于普通粉碎机的真正价值。


 135-9250-9688

 点击咨询
