
BB肥(掺混肥)生产不需要造粒和烘干,核心工艺集中在配料、混合和包装三个环节。看似简单,但要把多种养分比例差异大的原料掺混成养分均匀、质量稳定的成品,对生产线的计量精度、混合效率和包装速度都有明确要求。一套配置合理的BB肥生产线,正是围绕这三个环节展开设计。
BB肥由尿素、磷酸一铵、氯化钾、填充料等多种原料按配方比例掺混而成,各原料的养分含量和颗粒密度差异较大。配料环节的计量误差会直接传导到成品养分含量上——如果钾肥多配了,成品钾含量超标;如果氮肥少配了,成品养分就不达标。
BB肥生产线的计量系统通常采用电子皮带秤或失重式配料秤。电子皮带秤通过皮带运行速度和物料重量的实时监测计算流量,适用于颗粒状原料的连续配料;失重式配料秤通过称重传感器监测料斗重量变化速率来控制给料量,精度更高,适合对配比要求严格的配方肥生产。多仓配料系统可同时处理4至8种原料,PLC控制系统根据预设配方自动调节各仓给料速度,计量精度可控制在±0.5%以内。
BB肥的养分均匀度,取决于混合机能否将不同粒径、不同密度的颗粒充分掺混。如果混合不均匀,同一袋肥料中不同位置的养分含量就可能出现差异,影响施肥效果。
BB肥生产线常用的混合设备有卧式螺带混合机和双轴桨叶混合机。卧式螺带混合机通过内外两层螺带的反向旋转,使物料在轴向和径向同时产生对流,混合均匀度变异系数(CV)可控制在5%以内。双轴桨叶混合机的混合速度更快,适合产量较大的生产线。
混合时间也是关键参数。混合时间过短,物料未充分对流;混合时间过长,反而可能因过度搅拌导致颗粒分层。通常混合时间控制在3至5分钟,具体根据物料特性和混合机型号确定。
BB肥的包装环节直接影响整线产能。如果包装速度跟不上前端配料和混合的节奏,生产线就会“前快后慢”,成品积压。
BB肥生产线通常配备自动定量包装秤,采用称重传感器和气缸控制下料门,实现自动称量、自动夹袋、自动缝包。包装速度可达每分钟8至12袋(25至50公斤规格),称量精度±0.2%。部分高配置生产线还集成自动码垛机,将包装好的成品袋自动码放到托盘上,进一步减少人工搬运环节。
对于需要生产多种规格包装的生产线,包装秤可预设多组重量参数,操作人员在触摸屏上切换配方即可完成规格转换,无需更换机械部件。
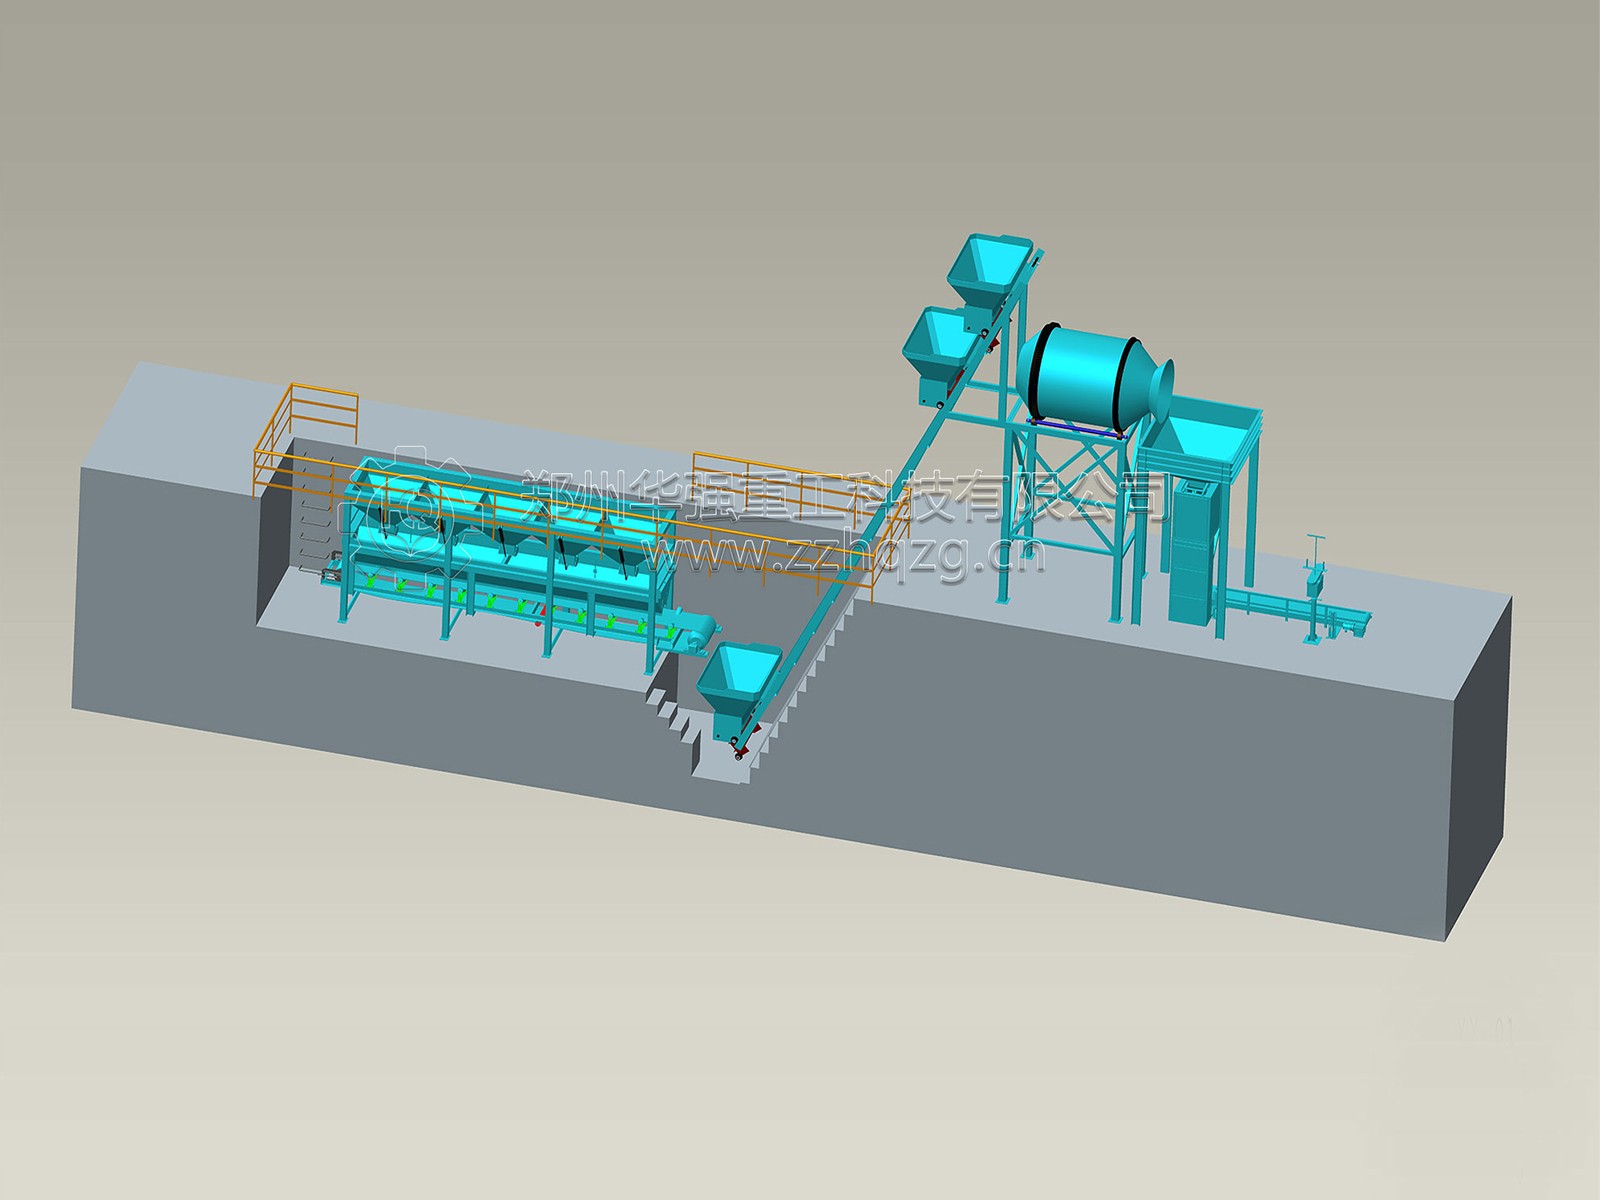
计量、混合、包装三个环节并非独立运行,而是通过输送设备和控制系统串联成一条完整的生产线。配料完成的物料经皮带输送机送入混合机,混合均匀后由提升机送入成品仓,再经包装秤定量灌装。PLC系统协调各环节的运行节奏——配料时间、混合时间、包装速度需要匹配,避免某一环节过快导致物料积压或过慢导致整线等待。
对于中小型BB肥厂,生产线可根据产能需求灵活配置:配料仓数量、混合机型号、包装秤速度均可按需选配,投资门槛可控。
计量精准保障养分含量达标,混合均匀保障成品一致性,包装增效保障出厂节奏。BB肥生产线的价值不在于单台设备有多先进,而在于三个环节能否协同运转。对于计划投资掺混肥生产的用户而言,抓住计量、混合、包装这三个核心环节的配置水平,就抓住了整线质量与产能的关键。


 135-9250-9688

 点击咨询
